Oct 28, 2026
Tři milimetry nerezové oceli, 2 500 mm dlouhé, složené do U-kanálu se dvěma ohyby 90 stupňů a jedním ohybem 45 stupňů a hotový panel se musí bez jediného přepracování přišroubovat přímo na laserem řezaný rám. To je práce, pro kterou se ohýbačka plechu skutečně kupuje. Není to nejtlustší plech na dvoře a ne největší tonáž v katalogu.
Začněte závěrem. Specifikujte stroj kolem nejtěžší a nejdelší části, kterou očekáváte v příštích dvou letech, a poté přidejte zhruba 20 procent volného prostoru. Tonáž, délka ohybu, hloubka hrdla a typ ovládání, to vše vyplývá z této jediné části. Vše ostatní, od počtu os zadního dorazu až po značku hydraulického čerpadla, je podružné a dá se domluvit později.
Následuje, jak se tyto limity počítají, které specifikace kupující nejčastěji špatně čtou a otázky, které se objevují téměř při každém dotazu na objednávku.
Ohraňovací lis je popsán třemi primárními kapacitami a obvykle se před zadáním objednávky řádně porovná pouze jedna z nich.
Síla, kterou musí stroj vyvinout ve středním rozpětí, je dána tloušťkou plechu, pevností materiálu v tahu, otvorem matrice a délkou ohybu. Ohýbání vzduchem vyžaduje nejmenší sílu. Dno nebo ražení, kdy razník vtlačí materiál zcela do formy, může vyžadovat několiknásobně více. To je důvod, proč nominální tonáž sám o sobě znamená velmi málo: 100 tun s 16 mm V matricí a 100 tun s 6 mm V matricí jsou v praxi dva zcela odlišné stroje.
Jmenovitá délka v názvu modelu, např. 2 500 mm, je maximální šířka obrobku, ale prostor mezi bočními kryty je kratší. Stroj o průměru 2 500 mm může nabídnout zhruba 2 050 mm mezi rámy, takže součást s hlubokou vratnou přírubou může být fyzicky nemožné vložit, i když je kratší než jmenovitá délka. Hloubka hrdla a otevřená výška (denní světlo) jsou stejně důležité, pokud je součástí krabice, skříň nebo tvarovaný kanál, spíše než plochý pás.
Dva stroje s identickou tonáží a stejnou délkou se mohou lišit v ceně až trojnásobně kvůli tomu, jak ovládají polohu beranu. Odpružení se mění s dávkou materiálu, směrem zrna a opotřebením nástrojů, takže kontrola s uzavřenou smyčkou a korunování jsou mnohem důležitější, když provádíte malé dávky různorodé práce, než když celý den pracujete s jedním číslem dílu.
Sílu ohybu vzduchu lze odhadnout pomocí vzorce, který výrobci ohraňovacích lisů publikovali po desetiletí: síla na metr v kilonewtonech se rovná 650 vynásobené druhou mocninou tloušťky plechu, děleno otvorem v matrici V. U měkké oceli se otvor matrice normálně považuje za osminásobek tloušťky plechu. Níže uvedená tabulka platí tento vzorec pro rozsah tloušťky, který většina výrobců uvádí.
| Tloušťka plechu | Otevírání tvaru V | Síla na metr | Síla pro ohyb 2,5 m |
|---|---|---|---|
| 1,0 mm | 8 mm | 8 t/m | 21 t |
| 2,0 mm | 16 mm | 17 t/m | 42 t |
| 3,0 mm | 25 mm | 25 t/m | 62 t |
| 4,0 mm | 32 mm | 33 t/m | 83 t |
| 6,0 mm | 50 mm | 50 t/m | 124 t |
| 8,0 mm | 64 mm | 66 t/m | 166 t |
| 10,0 mm | 80 mm | 83 t/m | 207 t |
S tabulkou zacházejte spíše jako s výchozím bodem než jako s konečnou odpovědí. Hluboké ohyby, malé otvory v matrici, třídy s vysokou pevností v tahu a krátké délky přírub, to vše tlačí požadovanou tonáž nahoru, zatímco ohýbání pouze konců dlouhé části tlačí zatížení směrem ke středu beranu, což je přesně místo, kde průhyb bolí nejvíce.
Tonáž je pouze polovina specifikace. Druhá polovina rozhoduje o tom, zda lze obrobek vůbec zatěžovat, ohýbat a vyjímat. Před podpisem si projděte tyto:
Zde spočívá většina cenového rozdílu a správná odpověď závisí spíše na vašem pracovním mixu než na vašem rozpočtu samotném.
Konvenční hydraulické ohýbačky použijte mechanický hloubkový doraz a ručně nastavený zadní doraz. Jsou rozumnou volbou, když se práce opakuje, většinou jde o jednoduché 90stupňové ohyby a operátor může vytočit korekce. Nastavení vyžaduje čas a závisí na zkušenostech operátora, ale mechanický systém je jednoduchý a jeho údržba je levná.
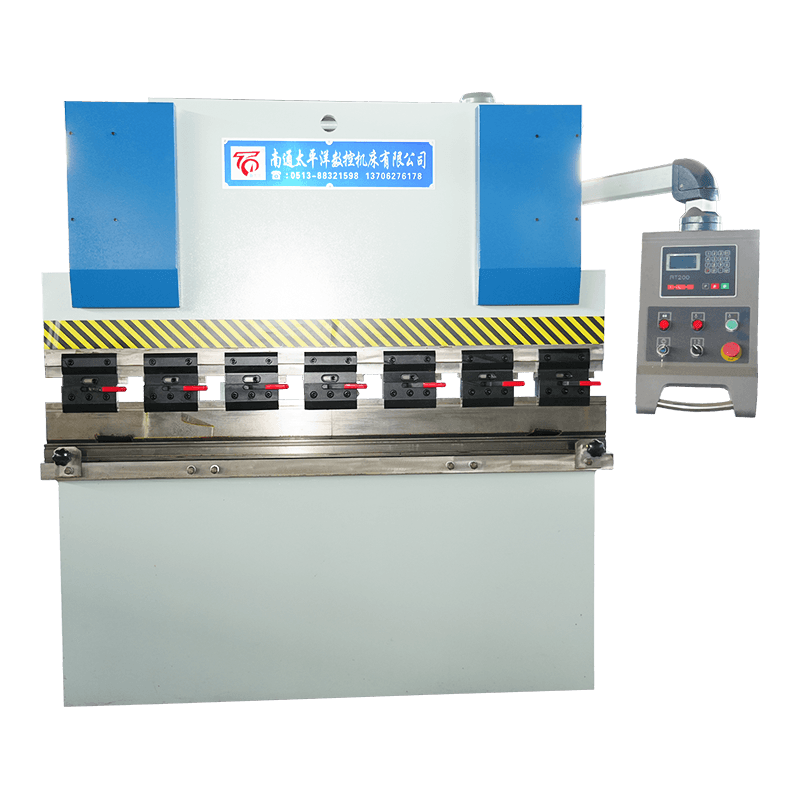
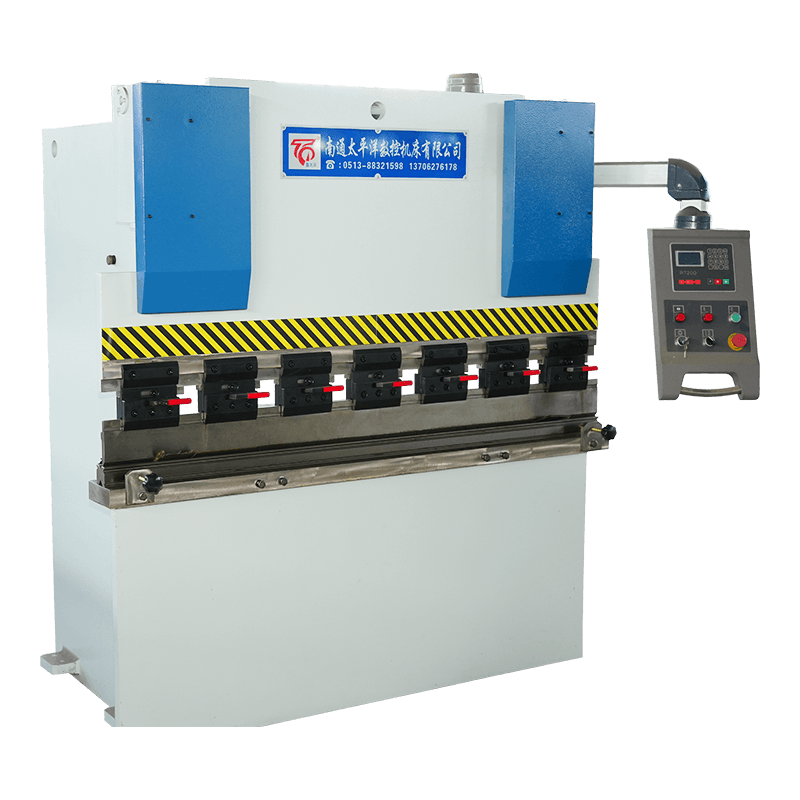 Hydraulická ohýbačka plechu řady WC67Y Cenově výhodný NC ohraňovací lis s ovládáním E21 nebo RT200, vhodný pro výrobu, HVAC a všeobecnou výrobu. Zobrazit produkt →
Synchronní CNC stroje s torzní hřídelí spojte dva válce torzní tyčí tak, aby se oba konce beranu pohybovaly společně, a přidejte numerické ovládání pro hloubku berana a polohu zadního dorazu. Drží úhel lépe než čistě mechanická zarážka, ukládají programy pro opakované úlohy a manipulují se smíšenými dávkami mnohem pohodlněji, za mírnou cenu.
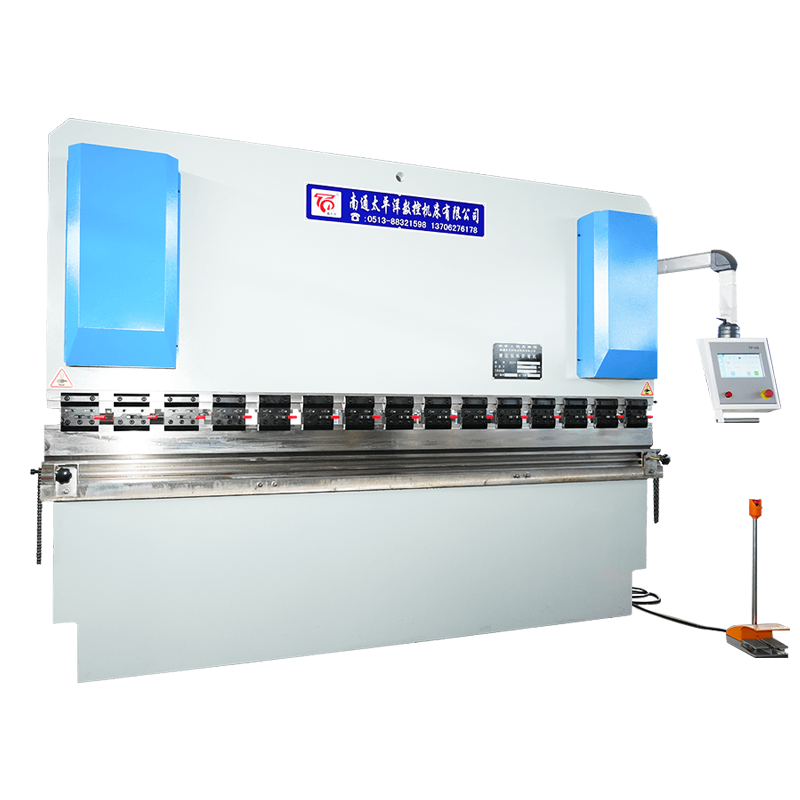 WC67K Series Synchronní CNC hydraulický ohýbací stroj s torzní osou CNC ohraňovací lis střední třídy s ovládáním TP10S nebo DA41T, umístěný mezi torzní hřídelí a elektrohydraulickým servem. Zobrazit produkt →
Elektrohydraulické servo CNC stroje ovládat každý válec v uzavřené smyčce pomocí proporcionálních ventilů a lineárních stupnic, takže poloha pístu je měřena spíše než předpokládaná a řízení může korigovat zpětné odpružení a výchylku za chodu. Jsou správnou odpovědí, když je úhlová tolerance těsná, když jsou dávky malé a smíšené, nebo když jeden operátor musí provozovat několik strojů.
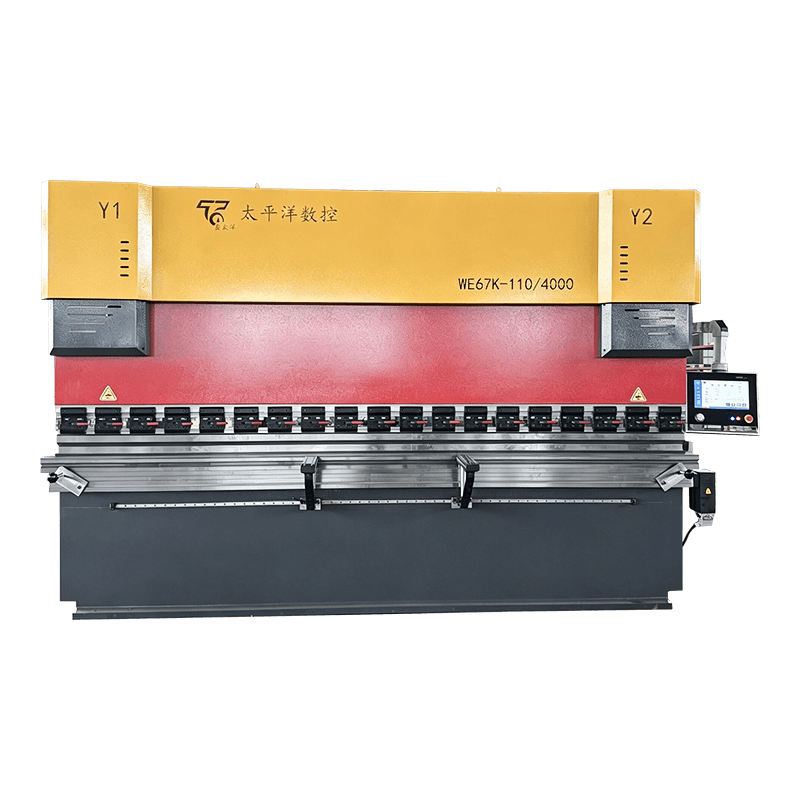 Elektrohydraulický servo CNC hydraulický ohýbací stroj řady WE67K Špičkový přesný ohraňovací lis s uzavřenou smyčkou a možnostmi Delem, ESA nebo Cybelec pro komplexní zpracování plechů. Zobrazit produkt →
Pokud stále vážíte uprostřed tohoto rozsahu, praktické srovnání typů pohonů a toho, kde se každý vyplatí, najdete v tomto návodu výběr správného CNC ohýbačky plechů .
Stejná tloušťka a stejná matrice mohou vyžadovat velmi odlišnou sílu v závislosti na tom, jak daleko se razník dostane do materiálu. Ohýbání vzduchem, kde se plech dotýká pouze ramen matrice, je základní linií. Dno a ražení násobí toto číslo a násobič je důvodem, proč stroj, který se na vzduchu pohodlně ohýbá o 4 mm, může bojovat se stejným archem pod razicími nástroji.
Praktický důsledek je jednoduchý. Pokud si koupíte tonáž pro ohýbání vzduchem a později přejdete na razicí nástroje, abyste dosáhli úzkého vnitřního poloměru, můžete se ocitnout mimo jmenovitou kapacitu stroje na práci, o které jste si mysleli, že je v ní dobře.
Pochopení geometrie ohybové zóny vysvětluje většinu výše uvedených specifikací. Špička děrovače zatlačí list do V-otvoru matrice; ramena matrice nastavují vnitřní poloměr; otvor matrice určuje jak potřebnou sílu, tak minimální délku příruby.
Většina sporů po dodání pochází spíše z neúplné specifikace než z vadného stroje. Užitečný dotaz uvádí třídu materiálu a rozsah tloušťky, maximální délku ohybu, nejmenší vnitřní poloměr, minimální přírubu, úhlovou toleranci ve stupních, normu nástrojů, kterou chcete použít, a bezpečnostní normu, kterou musí stroj splňovat. V Evropě jsou hydraulické ohraňovací lisy běžně specifikovány podle EN 12622; kupující v jiných regionech by měli ekvivalentní místní požadavek výslovně uvést.
Jedna otázka, kterou stojí za to si položit, než podepíšete. Požádejte dodavatele, aby potvrdil dostupnou tonáž v plné jmenovité délce, nejen ve středním rozpětí, a aby uvedl, jak stroj kompenzuje průhyb pístu. Výrobce s vlastní konstrukcí, jako je např CNC obráběcí stroj Nantong Pacific , by měl být schopen na obojí odpovědět písemně.
Formuje ploché plechy do úhelníků, kanálů, krabic a zakřivených profilů lisováním materiálu mezi razníkem a matricí. Typická použití zahrnují kryty, potrubí, držáky, části podvozku, střešní a stěnové panely a jakoukoli část, kde plochý polotovar musí získat trojrozměrný tvar.
Pro vzduchové ohýbání vynásobte 650 druhou mocninou tloušťky, vydělte otvorem V-tvaru a vynásobte délkou ohybu v metrech. Poté použijte faktor materiálu: zhruba 1,5 pro nerezovou ocel a 0,5 až 0,6 pro hliník. Pokud někdy očekáváte použití nástrojů pro ražení mincí, přidejte prostor.
Konvenční hydraulické stroje jsou vhodné pro jednoduchou, opakující se 90stupňovou práci, kde není kritická doba nastavení. CNC stroje, zejména elektrohydraulické typy servopohonů, se vyplácejí, když je pracovní mix různorodý, úhlová tolerance je úzká nebo stejný operátor provozuje více než jeden stroj.
Praskání obvykle pochází z ohýbání přes střiženou nebo laserem řezanou hranu s příliš malým vnitřním poloměrem pro materiál nebo z ohybové linie probíhající ve směru válcování. Odpružení je vlastní ohýbání vzduchem a roste s pevností v tahu, takže potřebuje buď korekci úhlu nadměrného ohybu nebo uzavřené smyčky.
Může, za předpokladu, že stroj má dostatečnou nosnost pro nejtlustší úlohu a dostatečnou délku pro nejdelší, a za předpokladu, že souhlasíte s tím, že tenký materiál může vyžadovat jiné nástroje. Tenký plech potřebuje úzkou matrici a často ostřejší úder; tlustý plech potřebuje širokou matrici a vyšší tonáž.
Zkontrolujte přímost beranu a praskliny v rámu, netěsnosti hydrauliky, těsnění válců, stav torzní tyče nebo servoventilů, dostupnost ovladače a podporu náhradních dílů. Nástroje mají často větší cenu než stroj, takže se ujistěte, že razník a matrice jsou shodné a nejsou opotřebované za bodem držení úhlu.
Související produkty
Kontaktujte nás
Adresa továrny
Průmyslový park Xichang, město Chengdong, Haiancity, Nantong City, provincie Jiangsu, Čína
Telefon
+86-13906278466
produkty
QR kód