
Sep 16, 2026
Když 6mm deska z uhlíkové oceli potřebuje přesné ohnutí 90° s opakovatelnou přesností, hydraulický ohraňovací lis je jediným strojem, který poskytuje požadovanou tonáž a kontrolu. Na rozdíl od ručního skládání nebo mechanických lisů poskytují hydraulické systémy plnou tonáž v průběhu zdvihu, díky čemuž jsou ideální pro tlusté plechy, dlouhé obrobky a složitá nastavení zápustek. Tento článek vysvětluje, jak fungují hydraulické ohraňovací lisy, porovnává dva dominantní typy synchronizace a provede vás klíčovými parametry, které je třeba zvážit před nákupem.
Všechny hydraulické ohraňovací lisy používají hydraulické válce k pohybu pístu (horního nosníku) směrem dolů. Čerpadlo tlačí olej do válců a vytváří sílu, která se přes beran přenáší na razník, který lisuje plech do V-zápustky. Základní výhodou hydrauliky je hustota síly: kompaktní válec dokáže vyrobit stovky tun bez mechanické setrvačnosti setrvačníku nebo spojky.
Rychlost a poloha zdvihu jsou řízeny servoventily nebo proporcionálními ventily. V moderních CNC modelech řídicí jednotka nařídí ventilům, aby dosáhly přesné dolní úvrati a kompenzovaly změny teploty oleje a vychýlení rámu. Podle průmyslových příruček dokáže dobře vyladěný hydraulický ohraňovací lis udržet úhly ohybu v rozmezí ±0,5° během tisíců cyklů.
Mechanické ohraňovací lisy se spoléhají na rotující excentrický hřídel pro pohyb beranu. Nabízejí vysokou rychlost, ale omezenou nastavitelnost zdvihu a riskují přetížení hnacího ústrojí při ohýbání téměř na kapacitu. Hydraulické ohraňovací lisy mají na druhé straně zabudovaný systém odlehčení tlaku: je-li materiál příliš silný nebo nesoulad matrice je extrémní, otevře se pojistný ventil, čímž se zabrání poškození stroje a nástrojů. Tato bezpečnostní rezerva je kritická v prostředí dílen, kde se tloušťka materiálu liší od šarže k šarži.
Všechny hydraulické ohraňovací lisy musí během ohýbání udržovat beran rovnoběžně se stolem. Používají se dva osvědčené mechanismy: torzně-osová (mechanická) synchronizace a elektrohydraulická servosynchronizace. Každý vyhovuje různým výrobním měřítkům a požadavkům na přesnost.
Tato konstrukce využívá torzní tyč, která spojuje levý a pravý hydraulický válec. Když se válce pohybují, torzní tyč nutí obě strany, aby se pohybovaly rovnoměrně. Systém je mechanicky odolný, nevyžaduje žádnou elektronickou zpětnou vazbu a snadno se udržuje. Jedná se o cenově nejvýhodnější volbu pro všeobecné ohýbání plechů do tloušťky 6 mm. Pro spolehlivého pracanta v této kategorii je 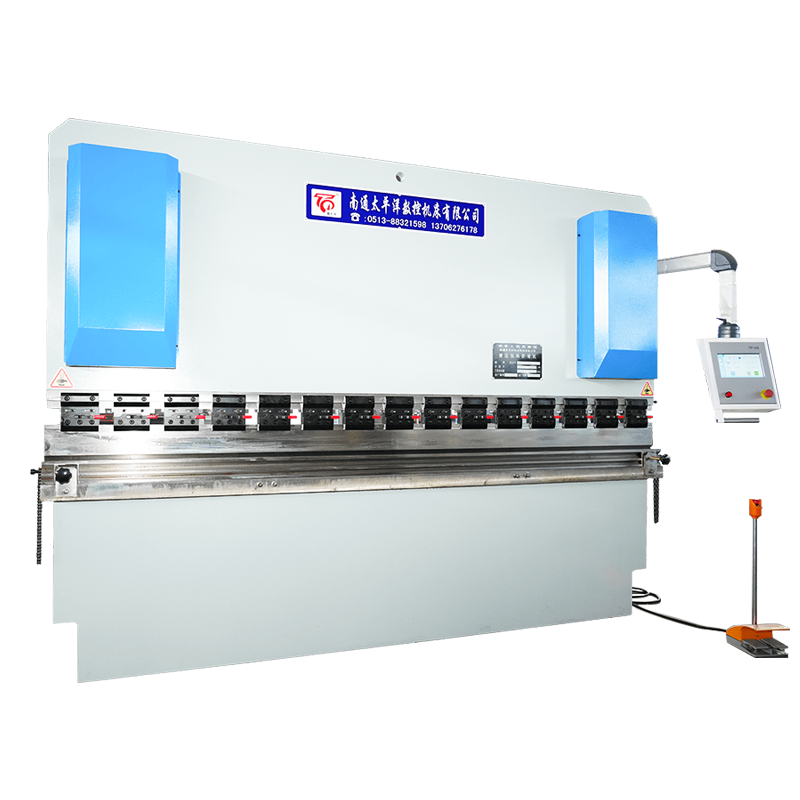 WC67K synchronní CNC hydraulický ohraňovací lis s torzní osou Tento mechanicky synchronizovaný ohraňovací lis nabízí spolehlivou paralelnost bez elektronické zpětné vazby, díky čemuž je cenově výhodnou volbou pro obecné ohýbání do tloušťky 6 mm, ideální pro velkosériovou výrobu. Zobrazit produkt → nabízí osvědčenou konstrukci s ocelovým svařovaným rámem analyzovaným softwarem ANSYS stress.
Zde je každý válec řízen nezávisle servoventilem a lineárním enkodérem. Řídicí jednotka CNC nepřetržitě porovnává polohu levého a pravého beranu a upravuje průtok oleje v reálném čase. To umožňuje velmi vysokou rovnoběžnost – obvykle v rozmezí 0,02 mm – a umožňuje naprogramování kompenzace koruny do ovladače. The 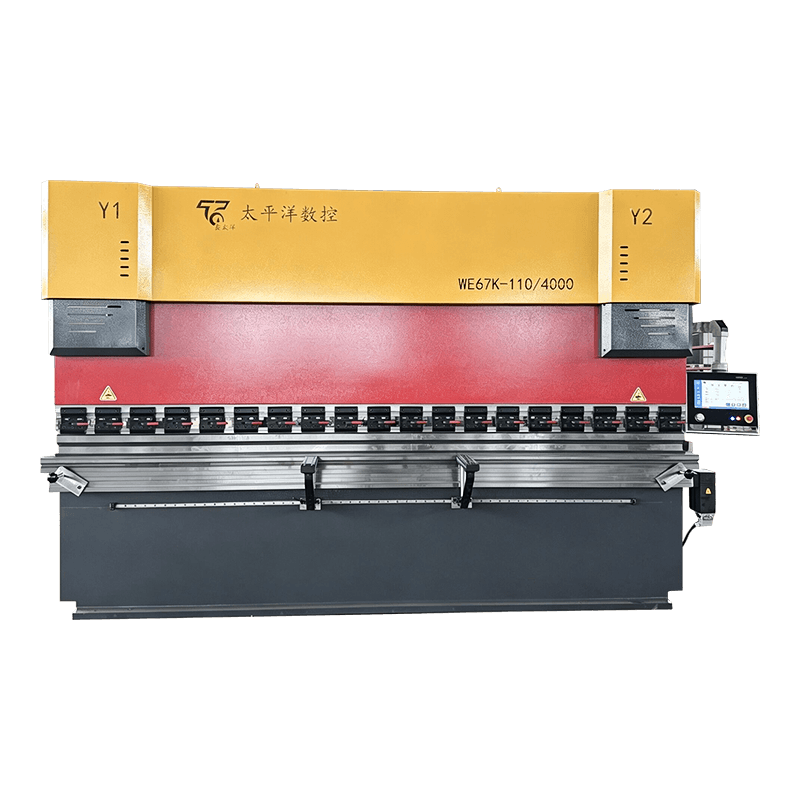 Elektrohydraulický servo CNC hydraulický ohraňovací lis WE67K S nezávislým ovládáním servoventilu a lineárními enkodéry dosahuje tento model rovnoběžnosti v rozmezí 0,02 mm a podporuje kompenzaci koruny, což je vhodné pro letecký průmysl a přesné architektonické práce. Zobrazit produkt → je určen pro průmyslová odvětví, která vyžadují vysoce přesné ohýbání dlouhých obrobků, jako jsou letecké a nerezové architektonické panely.
Obě řady jsou k dispozici v tonážních rozmezích od 40 do 1000 tun a mohou být vybaveny staardními nebo zakázkovými nástroji. Volba závisí především na požadované úhlové toleranci a objemu výroby – elektrohydraulické modely jsou dražší předem, ale snižují zmetkovitost a čas na seřízení u běhů s vysokým obsahem směsi.
Výběr správného stroje jde nad rámec tonáže. Následující parametry musí odpovídat geometrii obrobku, materiálu a požadované průchodnosti.
| Parametr | Proč na tom záleží | Typický rozsah |
|---|---|---|
| Ohybová síla (tonáž) | Určuje maximální tloušťku desky, kterou můžete ohnout | 40-1000 tun |
| Délka ohybu | Musí pokrývat nejdelší obrobek, který zpracováváte | 1,5 – 8 m |
| Mrtvice | Ovlivňuje maximální výšku boční příruby | 100 – 400 mm |
| Hloubka hrdla | Vzdálenost od rámu ke středu matrice | 200 – 500 mm |
| Řídící systém | 2osé (Y1 Y2) vs. 4osé (Y1 Y2 X R) | CNC s dotykovou obrazovkou |
| Zpětný rozchod | Automatizované měřidlo pro opakovatelné šířky přírub | Osa X ± 0,1 mm |
Kromě standardních parametrů zvažte flexibilitu výrobce obráběcího stroje. Výrobci jako Nantong Pacific nabízejí nestandardní provedení – například extra dlouhé postele nebo zesílené rámy pro ohýbání nerezové oceli – což může být výhodou, když vaše projekty nespadají do katalogových specifikací. Pro mnoho obchodů, 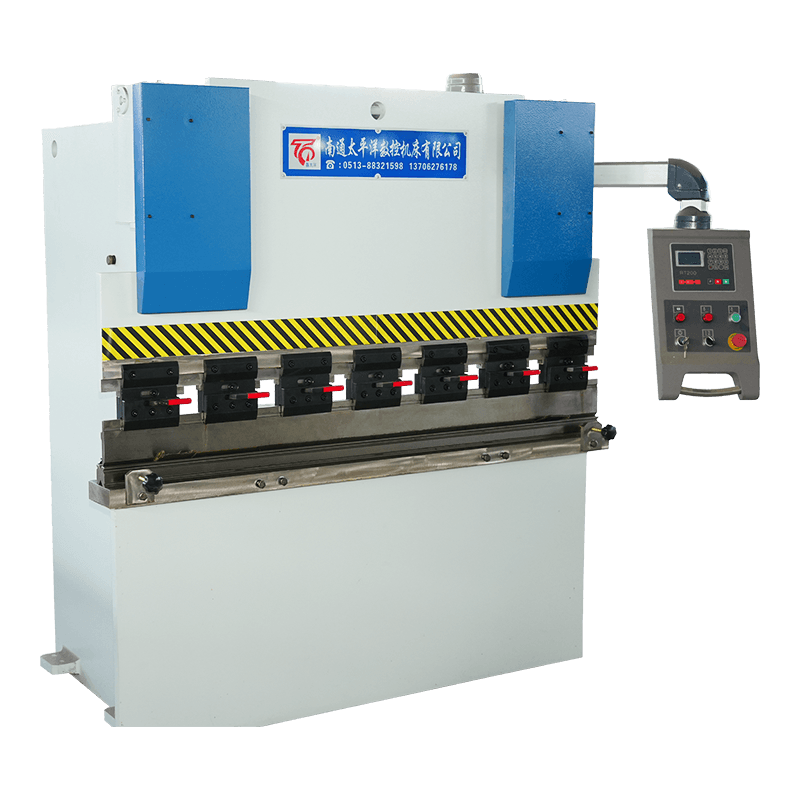 WC67Y Hydraulická ohýbačka plechu Robustní základní NC ohraňovací lis s ovladačem E21 a ocelovým svařovaným rámem, navržený pro malé až střední dílny vyžadující spolehlivé ohýbání nenáročné na údržbu bez pokročilých CNC funkcí. Zobrazit produkt → slouží jako robustní řešení základní úrovně, když funkce CNC ještě nejsou vyžadovány.
Hlubší pohled na každodenní provoz a odstraňování problémů viz běžné závady hydraulických ohýbacích strojů a jejich řešení and správné postupy údržby .
Hydraulické ohraňovací lisy jsou odolné, ale zanedbávání kvality kapaliny, stavu těsnění a čistoty filtru vede k poklesu tlaku a posunu polohy. Jednoduchý týdenní kontrolní seznam – kontrola hladiny oleje, kontrola těsnosti a zkušební ohyb se známou matricí – může prodloužit životnost stroje o roky. Mezi nejčastější stížnosti operátora patří pomalá rychlost pístu (často problém s čerpadlem nebo ventilem), nerovnoměrné ohýbání (opotřebení těsnění válce) a změny úhlu (nastavení zadního dorazu nebo korunky).
Mnoha z těchto problémů lze předejít plánovanými výměnami hydraulického oleje (každých 2000 hodin nebo ročně) a udržováním vedení beranu v čistotě. Pokud narazíte na přetrvávající problémy, průvodce odstraňováním problémů výše zmíněná zahrnuje podrobnou diagnostiku každého symptomu.
Odpověď: Hydraulické ohraňovací lisy používají válce naplněné olejem k vytváření síly, ideální pro ohýbání v těžkých podmínkách (deska > 3 mm). Servoelektrické ohraňovací lisy využívají kuličkové šrouby poháněné servomotory, které nabízejí vyšší rychlost a energetickou účinnost pro práci s tenkým rozchodem.
Odpověď: Pro délku ohybu 2 m s otvorem V-závitnice 8× tloušťka materiálu je zapotřebí přibližně 80 tun. Použijte vzorec: síla (tuna) = (délka × tloušťka materiálu² × 1,5) / otvor matrice.
Odpověď: Ano, ale nerezová ocel vyžaduje asi o 50 % více tonáže než měkká ocel stejné tloušťky kvůli vyšší pevnosti v tahu. Ujistěte se, že rám stroje a nástroje jsou dimenzovány na extra sílu.
Odpověď: Při správné údržbě může hydraulický ohraňovací lis spolehlivě fungovat 20–30 let. Klíčové faktory: pravidelné výměny oleje, výměna těsnění každých 5–10 let a zamezení trvalého přetěžování.
A: Zadní měřidlo umístí list přesně před každým ohybem. CNC zpětná měřidla toto automatizují, zkracují dobu nastavení a zajišťují opakovatelné rozměry příruby v rozmezí ±0,1 mm.
Odpověď: Ano, zejména elektrohydraulické servo modely s vysokou rychlostí nájezdu beranu (až 200 mm/s) a automatickými výměníky nástrojů. Jsou široce používány v automobilovém průmyslu a výrobních linkách zařízení.
Související produkty
Kontaktujte nás
Adresa továrny
Průmyslový park Xichang, město Chengdong, Haiancity, Nantong City, provincie Jiangsu, Čína
Telefon
+86-13906278466
produkty
QR kód


