Oct 20, 2026
Šestimilimetrová měkká ocel, délka 3000 mm, 250 kusů měsíčně. Tato tři čísla rozhodují o tom, který hydraulický ohýbací stroj potřebujete, více než jakákoli brožura: tloušťka určuje tonáž, délka ohybu nastavuje nosník a velikost šarže rozhoduje o tom, zda se vyplatí zaplatit mechanickou torzní tyč nebo servoventil s uzavřenou smyčkou.
Krátkou odpovědí je, že prosté hydraulické, torzně synchronizované CNC a elektrohydraulické servostroje nejsou lepší ani horší než jiné – jsou zaměřeny na jinou práci. Silný plech v dlouhých chodech vyhovuje jednoduchému hydraulickému ohraňovacímu lisu s mechanickým hloubkovým dorazem. Tenký plech v krátkých sériích s úzkými úhlovými tolerancemi je místo, kde synchronizace serv získává svou cenu pouze v době nastavení. CNC s torzní tyčí sedí uprostřed a je to stroj, který většina obchodů ve skutečnosti kupuje. Zbytek tohoto článku je o potvrzení tohoto rozdělení proti vašim vlastním částem.
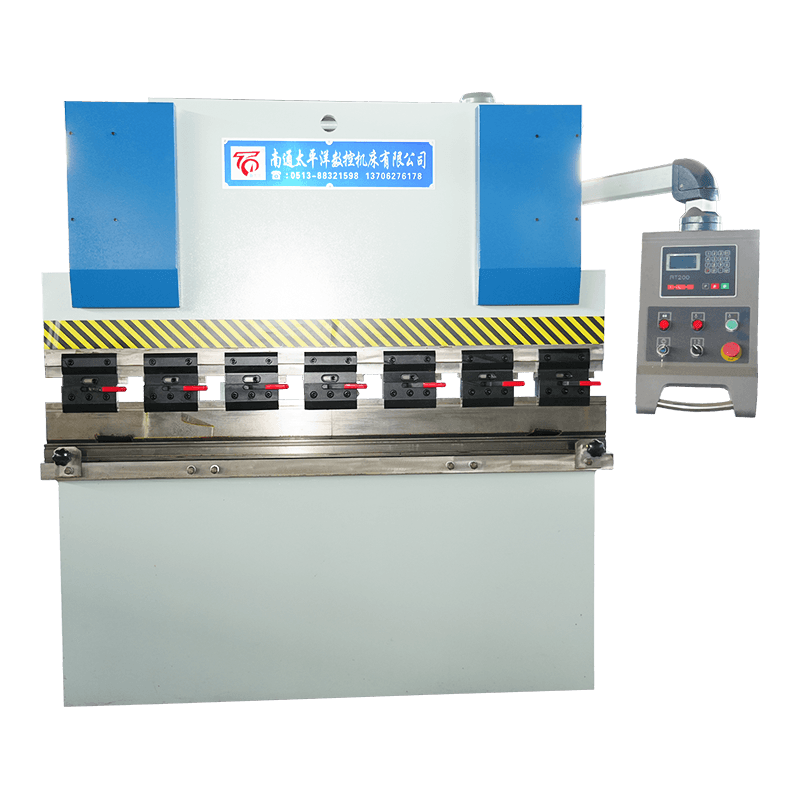
Ohraňovací lis je lis s neobvykle přesným hloubkovým dorazem. Dva boční rámy nesou pevné spodní lůžko držící matrici; dva hydraulické válce v horní části rámu pohání beran, který nese razník. Čerpadlo dodává olej přes ventilový blok, beran se pohybuje dolů do naprogramované polohy a úhel ohybu vychází z toho, jak daleko razník vstupuje do matrice. Nikde ve stroji není žádné pevné „nastavení úhlu“ – pouze hloubka a reakce materiálu na ni.
O tom, zda se ohyb tisíckrát opakuje, rozhodují tři věci: jak rovnoběžně zůstane beran při klesání, jak přesně je měřena hloubka a zda je lože kompenzováno prohnutí, které způsobuje ohybová síla. Systémový tlak na strojích tohoto typu se obvykle pohybuje někde v rozmezí 200–300 barů, ale tlak není tím, co řídí kvalitu – pozice je.
Paralelismus je místo, kde se tři rodiny strojů oddělují. Hladký hydraulický stroj udržuje beran v rovině pomocí mechanického spojení a pevných dorazů; torzně synchronizovaný stroj spojuje dva válce dohromady torzní hřídelí a používá CNC osu pro hloubku; elektrohydraulický servostroj dává každému válci vlastní proporcionální ventil a lineární stupnici, takže obě strany jsou korigovány nezávisle několikrát za sekundu.
Tento rozdíl se projevuje jako čas nastavení a jako tolerance na tenkém plechu. Na torzním stroji znamená změna materiálu nebo úhlu nové hodnoty hloubky a zkušební ohyb; na servostroji tyto hodnoty žijí v programu a Y1/Y2 jsou v uzavřené smyčce, což je důležité, když zpracováváte 30 různých dílů týdně v 1,5 mm plechu.
| Funkce | Hladká hydraulika WC67Y | WC67K torzně synchronizovaný CNC | Elektrohydraulické servo CNC WE67K |
|---|---|---|---|
| Ram synchronizace | Mechanické spojení | Torzní hřídel plus mechanické dorazy | Servoventil plus lineární stupnice na válec |
| Kontrola hloubky | Ruční kolo nebo jednoduché NC | CNC osa Y, motorizovaná | CNC s uzavřenou smyčkou Y1/Y2 |
| Nastavení nového dílu | Nejdelší, nastavený zkušebními ohyby | Střední, úhly uložené v programu | Nejkratší, opakovatelné hodnoty |
| Nejlépe sedí | Silný plech, jednoduché profily, malý objem | Smíšené šarže v běžné dílně | Tenký plech, těsné úhly, opakujte práci |
| Relativní náklady | Nejnižší | Střední | Nejvyšší |
Tam, kde stačí střední cesta, je obvykle rozumnou koupí stroj s torzní osou: zvládá široký mix měkké oceli a nerezu, udržuje nastavení úhlu v programu a nemá cenu servosystému.
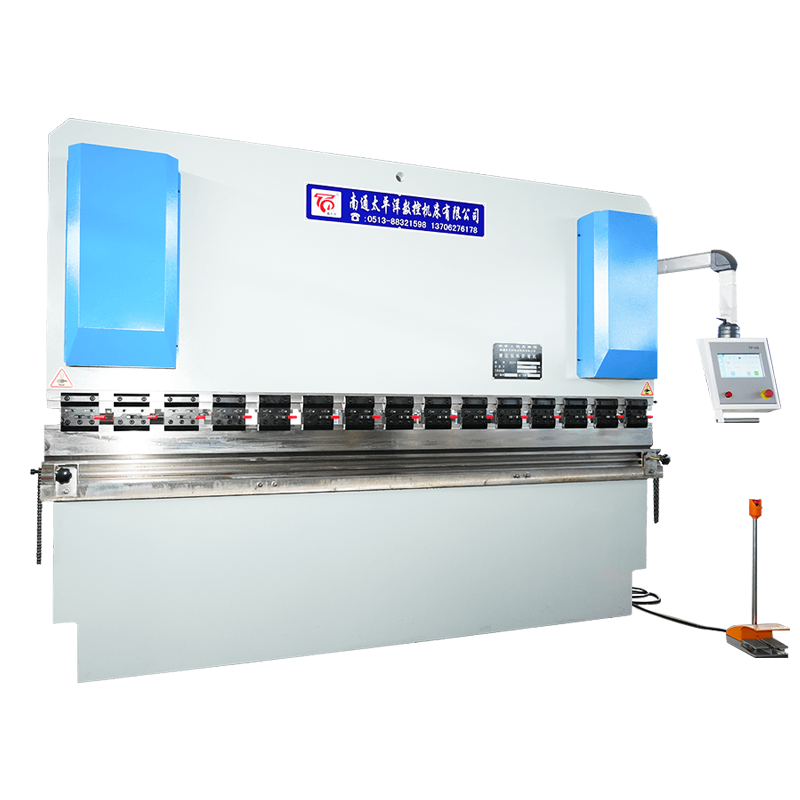 WC67K Synchronní CNC hydraulický ohraňovací lis s torzní osou CNC ohraňovací lis střední třídy pro smíšenou měkkou ocel a nerezovou práci, s uloženými úhlovými programy a servořízením zadního dorazu a zdvihu. Zobrazit produkt →
Tonáž není věcí vkusu. Pro vzduchové ohýbání měkké oceli je použitelný dílenský vzorec P (tuny na metr) ≈ 65 × t² / V, kde t je tloušťka plechu a V je otvor matrice. Obvyklý výchozí bod je V = 8 × t. 6mm deska tedy běží na 48mm matrici a potřebuje zhruba 49 t/m; přes ohyb 3 000 mm, což je asi 146 t, takže stroj 160–200 t pokryje zakázku s pracovní rezervou.
Pro dílny, které ohýbají většinou těžší plechy v jednoduchých profilech, pokryje práci běžný hydraulický stroj s motorizovaným zadním dorazem, aniž by se platilo za synchronizaci serv.
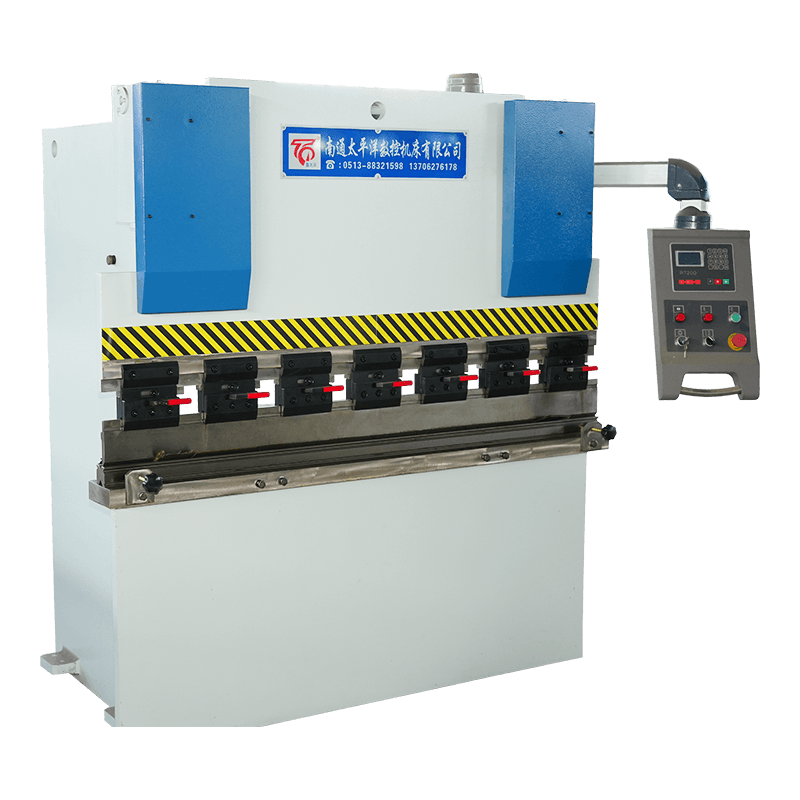 Hydraulický ohraňovací lis na plech WC67Y řady NC Cenově výhodný NC hydraulický ohraňovací lis pro těžší desky a jednoduché profily, s uložením programu E21 nebo RT200 a volitelnou manuální kompenzací. Zobrazit produkt →
Většina stížností na úhel má čtyři příčiny a pouze jednou z nich je řídicí systém stroje. Prvním z nich je vychýlení: pod zatížením se beran prohne uprostřed nahoru a lůžko se skloní dolů, takže ohyb po celé délce vychází hlouběji uprostřed než na koncích. Korunování – sada klínů nebo hydraulická kompenzace v lůžku – je standardní oprava a měla by být na vašem seznamu specifikací, pokud se běžně ohýbáte téměř na plnou kapacitu.
Druhým je variabilita materiálu. Tolerance tloušťky plechu znamenají, že dva plechy z různých svitků se mohou ohýbat odlišně ve stejné hloubce beranu, a proto ohýbání vzduchem vždy vyžaduje zkušební vzorek na začátku šarže. Třetím je odpružení, které se zvyšuje s pevností v tahu – nerezové a vysokopevnostní nízkolegované třídy pruží znatelně více než měkká ocel a vyžadují buď nadměrné ohyby nebo korekci úhlu. Čtvrtým bodem je teplota oleje: stroj, který ráno běží studený a odpoledne horký, může driftovat, pokud není v řízení kompenzována hodnota hloubky. Na servosynchronizovaném stroji je drift korigován nepřetržitě; na torzním stroji není.
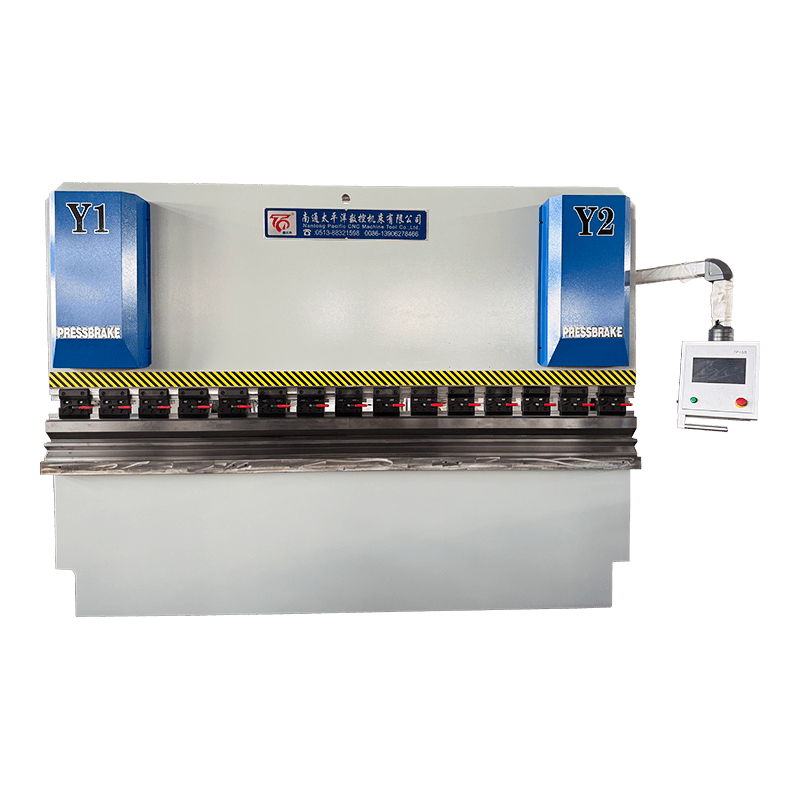
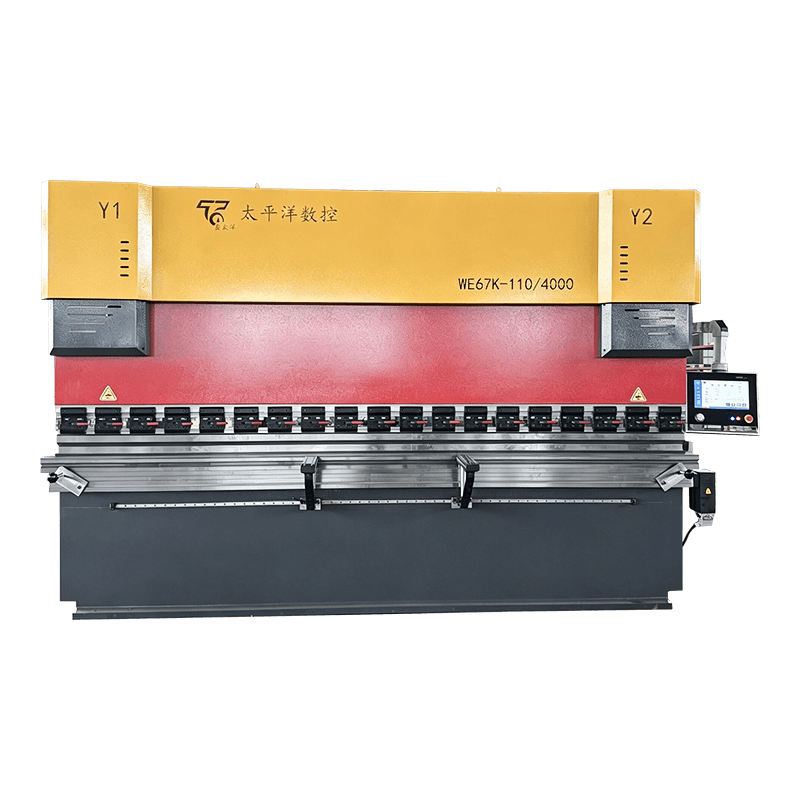 Elektrohydraulický servo CNC ohraňovací lis WE67K Vysoce přesný servosynchronizovaný ohraňovací lis s víceosým zadním dorazem a plynulou korekcí pro konzistentní přesnost ohýbání po celé pracovní délce. Zobrazit produkt →
Hydraulické ohraňovací lisy selhávají na předvídatelných místech a téměř všechny drahé poruchy začínají jako levné. Hydraulický okruh, synchronizace a zadní doraz tvoří většinu neplánovaných odstávek a krátká týdenní rutina většinu z nich zachytí dříve, než dojde k odstávce výroby. naše průvodce údržbou hydraulického ohýbacího stroje pokrývá celý harmonogram; toto je pět věcí, které stojí za to udělat jako první.
Dva stroje se stejnou tonáží a délkou ohybu mohou být velmi rozdílné nákupy, protože titulní číslo neříká nic o kontrole, korunování nebo přejímací zkoušce. Než porovnáte ceny, dejte si na papír následující.
| Položka | Co uvést | Proč na tom záleží |
|---|---|---|
| Jmenovitá síla | Tonáž při uvedeném otvoru matrice a pevnosti materiálu | Zabraňuje přetížení, když později nasadíte užší matrici |
| Délka ohybu | Polohy ohýbání po celé délce a mimo střed | Prohnutí rámu je nejhorší na koncích |
| Opakovatelnost úhlu | Počet zkušebních ohybů a přijatá tolerance | Jediná kontrola, která odráží skutečnou produkci |
| Bezpečnost | Světelná závora, dvouruční ovládání, ochrana pojistného ventilu | Zákonné požadavky a ochrana obsluhy |
| Dokumentace | Hydraulické schéma, schéma zapojení, záloha parametrů | Zkracuje dobu odstraňování problémů na polovinu |
| Náhradní díly | Sady těsnění, filtrační prvky, komponenty zpětného dorazu | Doba odstávky závisí na tom, co už máte na poličce |
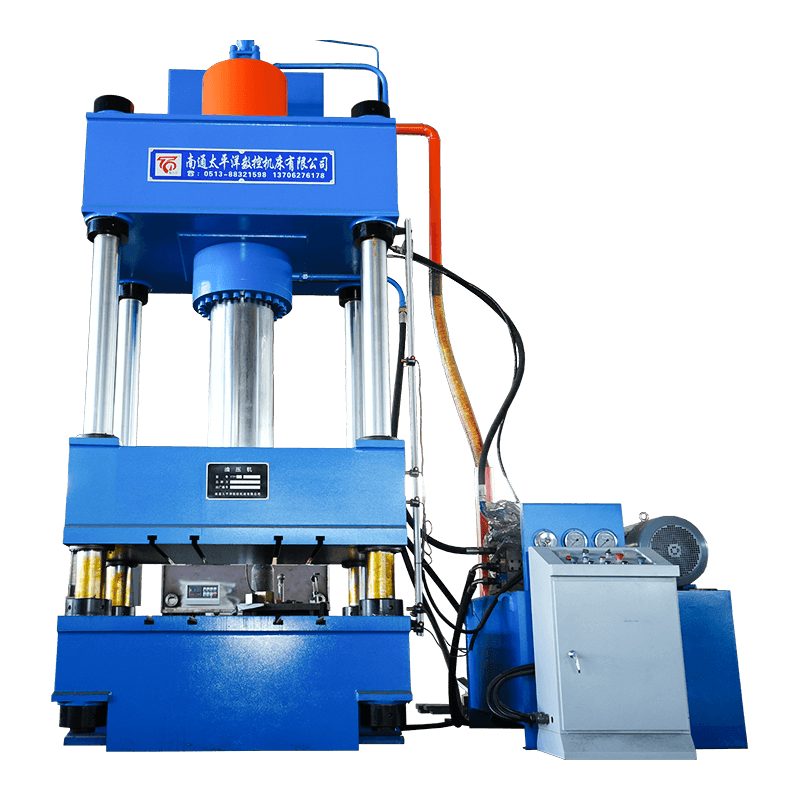
Pro informaci, Nantong Pacific CNC Machine Tool staví všechny tři architektury – prosté hydraulické, torzně synchronizované a elektrohydraulické servo – v Haian, Jiangsu, a vyváží do jihovýchodní Asie, Evropy, USA a na Střední východ. Můžete zkontrolovat celý rozsah ohraňovacího lisu vedle nůžek, válcovacích strojů a lisů, což pomáhá, když jeden dodavatel musí pokrýt celou výrobní linku místo jednoho stroje.
Hydraulická část popisuje pohon: tlak oleje pohybuje beranem. CNC popisuje ovládání, které nastavuje hloubku beranu, polohu zadního dorazu a někdy i korunku. Většina moderních hydraulických ohraňovacích lisů je v nějaké formě CNC, takže se tyto dva pojmy spíše překrývají, než aby si konkurovaly.
Použijte P (t/m) ≈ 65 × t² / V pro měkkou ocel, přičemž V = 8 × t. 6mm plech na 48mm matrici potřebuje asi 49 t/m, takže ohyb 3000 mm potřebuje zhruba 146 t — stroj o hmotnosti 160 až 200 t to pokryje s rezervou.
Cena se pohybuje s tonáží, délkou ohybu, počtem CNC os, korunováním a nástroji. Dva stroje stejné velikosti mohou přistát daleko od sebe, jakmile je přidána synchronizace servopohonů a ovládání 3 1 nebo 4 1 os, proto si vyžádejte cenovou nabídku podle vlastních výkresů součástí.
Dodržujte interval výrobce a odebírejte vzorek oleje alespoň jednou ročně. Teplo, prach a voda jsou obvyklou příčinou brzké degradace a filtrační vložky obvykle vyžadují výměnu častěji než samotný olej.
Ano, ale nerezové a vysokopevnostní třídy vyžadují větší sílu a větší kompenzaci odpružení než měkká ocel. Dimenzujte stroj pro nejtvrdší materiál ve vaší předvídatelné pracovní zátěži spíše než pro dnešní práci s měkkou ocelí.
Světelné závory nebo laserové kryty v mezeře nástrojů, dvouruční ovládání, pojistný ventil chránící hydraulický okruh proti přetížení a mechanické dorazy na beranu. Před odesláním se ujistěte, že stroj nese certifikaci požadovanou na vašem trhu.
Související produkty
Kontaktujte nás
Adresa továrny
Průmyslový park Xichang, město Chengdong, Haiancity, Nantong City, provincie Jiangsu, Čína
Telefon
+86-13906278466
produkty
QR kód